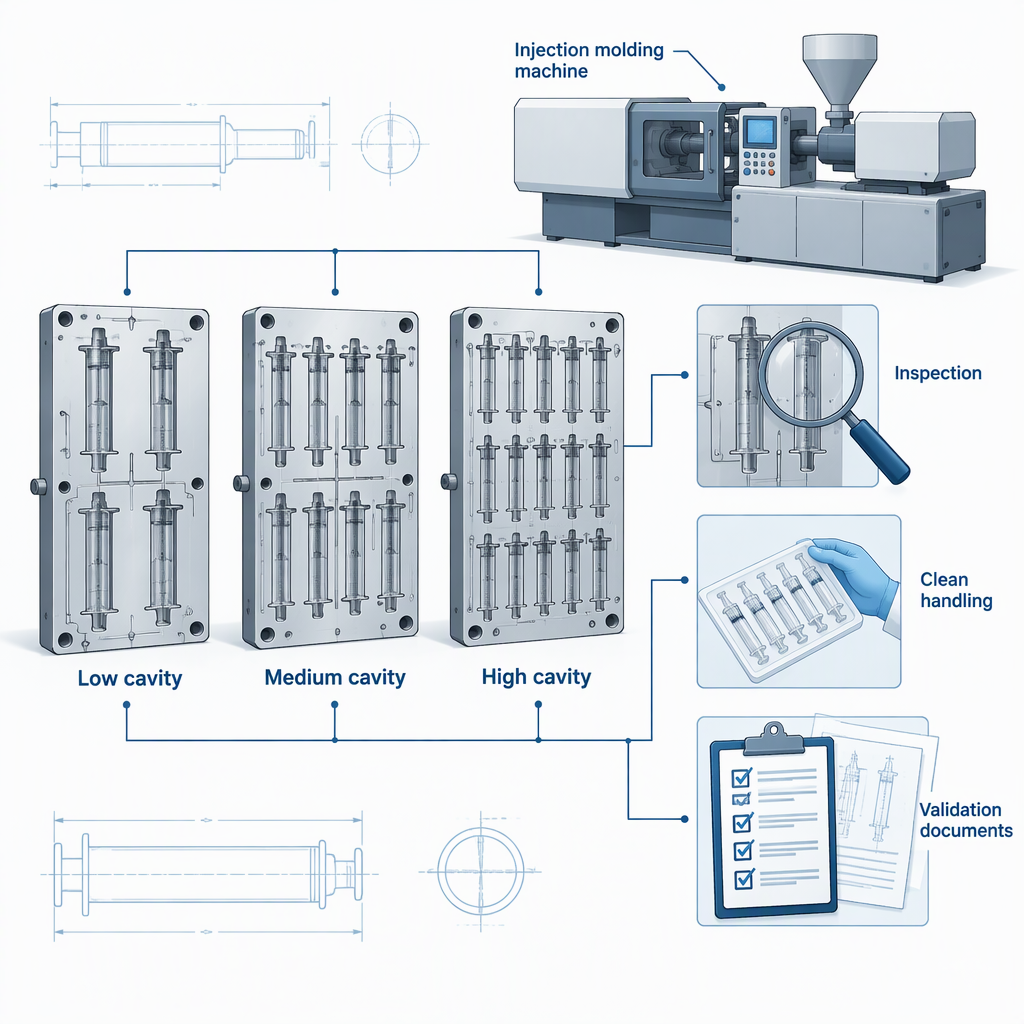
Haga coincidir el volumen de producción con un rango de recuento de cavidades controlable
Comience con la demanda anual de jeringas, el tiempo de funcionamiento planificado, los supuestos de desechos aceptados y las prensas disponibles; luego seleccione un rango de recuento de cavidades que pueda alcanzar el volumen sin llevar el proceso más allá de su ventana controlable.
El recuento de cavidades es el número de componentes de jeringa idénticos producidos en cada ciclo de moldeo. Para un comprador, más cavidades pueden soportar una mayor producción por ciclo, pero también multiplica la cantidad de rutas de flujo, condiciones de enfriamiento, eventos de expulsión, puntos de inspección y elementos de mantenimiento del molde que deben permanecer constantes. Una selección práctica comienza con la demanda y luego prueba si el sistema de fabricación más amplio puede absorber esa producción.
Aporte del comprador
Cómo afecta la elección del recuento de cavidades
Qué confirmar antes de la RFQ
Demanda anual y mensual de jeringas.
Establece el objetivo de capacidad de producción requerido.
Mes pico, política de stock de seguridad y mix de productos.
Gama de máquinas de moldeo disponibles
Limita el tamaño del disparo, la fuerza de sujeción, el espacio de la platina, el peso del molde y el espacio libre entre las barras de unión.
Ficha técnica del modelo de prensa y asignación prevista de la máquina.
Automatización y manipulación posterior
Determina si las piezas moldeadas se pueden retirar, orientar, transferir y proteger al ritmo requerido.
Interfaces de robot, transportador, alimentación de tazones, ensamblaje, embalaje y manipulación limpia.
Capacidad de inspección
Los recuentos de cavidades más altos crean más datos a nivel de cavidades para muestrear, generar tendencias y reaccionar.
Dimensiones críticas, criterios cosméticos, plan de muestreo y disponibilidad de metrología.
Equilibre las ganancias de producción con el riesgo de control de procesos
Un mayor número de cavidades es atractivo sólo cuando cada cavidad puede permanecer dimensional y cosméticamente consistente bajo controles de producción normales.
En el moldeado con jeringa, el comprador no compra únicamente el número de cavidades; el comprador compra cavidades repetibles, llenado equilibrado, enfriamiento estable, desmolde confiable y registros de producción utilizables. Cuando aumenta el número de cavidades, el equipo de proceso tiene más ubicaciones donde pueden aparecer disparos cortos, destellos, deriva dimensional, variación de puerta, marcas cosméticas o daños por expulsión. Eso no significa que las herramientas de alta cavidad sean inadecuadas, pero sí significa que el concepto del molde, la disposición de los canales, el diseño de enfriamiento, la ventilación, el acero del molde, el acceso de mantenimiento y el plan de monitoreo deben revisarse juntos.
Ruta de selección
Ventaja potencial
Pregunta de control
Riesgo para el comprador si se omite
Recuento de cavidades inferior
Puesta en marcha más sencilla, menos posiciones de cavidades para comparar y aprendizaje temprano más sencillo.
¿Aún puede satisfacer la demanda dentro de los horarios de funcionamiento disponibles?
Es posible que más adelante se necesiten máquinas adicionales, turnos o moldes duplicados.
Recuento moderado de cavidades
Equilibra la producción con una carga de trabajo de validación e inspección manejable.
¿Puede el proveedor mostrar cómo se comprobará el equilibrio de la cavidad y la calidad de la pieza?
La línea puede alcanzar el volumen pero tener dificultades con la repetibilidad.
Alto recuento de cavidades
Mayor potencial de producción por ciclo y mejor uso de una celda de producción capaz.
¿Puede la celda completa controlar el moldeado, la extracción, la inspección y la documentación a esa escala?
Las cavidades inestables pueden generar retrasos en el desperdicio, el retrabajo y la validación.
Validación de planos y seguimiento de procesos antes de la aprobación del molde.
Antes de aprobar un molde de jeringa de alta cavidad, defina cómo se validará, monitoreará, documentará y reevaluará el proceso después de cambios relevantes.
Para la validación de procesos de dispositivos médicos de EE. UU., 21 CFR § 820.75 describe los procesos cuyos resultados no pueden verificarse completamente mediante inspecciones y pruebas posteriores como procesos que deben validarse con un alto grado de seguridad, documentarse, monitorearse, controlarse y revisarse para su revalidación cuando corresponda después de cambios o desviaciones.
La página de la FDA para Validación de procesos: Principios y prácticas generales es una guía final y está dirigida a medicamentos y productos biológicos, por lo tanto, utilícela solo como contexto del ciclo de vida al desarrollar una mentalidad de validación del moldeo de dispositivos.
Defina el componente de la jeringa moldeada, las dimensiones críticas, los criterios de apariencia, el material y el estándar del dispositivo terminado previsto antes de congelar el recuento de cavidades.
Asigne cada cavidad a registros de identificación, muestreo, medición, seguimiento de defectos y acciones correctivas.
Acuerde cómo el proveedor demostrará el equilibrio de llenado, la consistencia del enfriamiento, la confiabilidad del desmolde y la estabilidad del arranque sin depender únicamente de la inspección final.
Establezca activadores de control de cambios para reparación de moldes, cambios de canales o compuertas, cambios de materiales, transferencia de máquinas, cambios de automatización y bloqueo de cavidades.
Confirme quién es el propietario de los protocolos de validación, los informes de los ensayos, los datos sin procesar, los criterios de aceptación y las decisiones de publicación.
Confirme los datos de la solicitud de cotización antes de solicitar un molde de inyección de jeringa
Una RFQ sólida le brinda al proveedor de moldes suficientes datos de proceso, producto y cumplimiento para recomendar un recuento de cavidades sin tener que adivinar.
Cuando la solicitud de cotización solo solicita 'cavidades de moldes de inyección de jeringas', los proveedores pueden responder con un número de cavidad que parece eficiente pero que no coincide con la realidad del proceso del comprador. Prepare la siguiente información antes de solicitar un concepto de molde final.
Tipo de jeringa terminada y alcance de los componentes, como cilindro, émbolo, tapa u otras piezas moldeadas.
Requisitos de interfaz Luer Slip, Luer Lock, interfaz de aguja o específicos del cliente que afectan las dimensiones y la inspección.
Volumen anual objetivo, demanda mensual máxima y cronograma de aumento.
Grado de resina aprobado, política de colorantes, requisitos de secado y expectativas de documentación de biocompatibilidad.
Modelos de máquinas de moldeo por inyección disponibles, capacidad de disparo, rango de fuerza de sujeción, dimensiones de los platos, espacio entre columnas y peso máximo del molde.
Preferencia de canal, expectativas de servicio de canal caliente, estrategia de repuestos y requisitos de acceso para mantenimiento.
Requisitos de manipulación en salas limpias o entornos controlados, incluido cómo se mueven las piezas desde el moldeo hasta el ensamblaje o el embalaje.
Método de inspección, plan de muestreo, método de identificación de cavidades y requisitos de retención de datos.
Los estándares aplicables del cliente, regulatorios y de producto terminado se confirmarán a partir de los documentos oficiales vigentes antes de la publicación del diseño.
Sepa cuándo empezar más abajo en lugar de maximizar las caries
Comience con un recuento de cavidades bajo o moderado cuando el producto, la ventana de proceso, el sistema de inspección o el equipo de producción aún necesiten tiempo de aprendizaje.
Elija un primer escalón más bajo cuando
El diseño de la jeringa es nuevo o aún está cambiando.
El equipo de producción tiene un historial limitado con la resina, la geometría de la pieza o el método de inspección.
El comprador debe demostrar una ruta de validación limpia y bien documentada antes de escalar.
La prensa disponible o el sistema de automatización aún no está arreglado.
Avanzar hacia cavidades más altas cuando
El diseño del componente es estable y controlado.
La celda de moldeo, la automatización y el proceso de inspección ya están definidos.
La identificación de cavidades y las tendencias de calidad están listas para su uso rutinario.
El caso de negocio justifica un molde más grande y la carga de trabajo de validación adicional.
Un enfoque gradual puede ser más defendible que comprar primero la herramienta más grande. El comprador puede estabilizar el conocimiento del proceso, confirmar los criterios de aceptación y luego escalar con una especificación de molde más clara.
Separar las afirmaciones de los proveedores de las pruebas en la revisión de adquisiciones
Trate cada declaración de proveedor sobre el número de cavidades, la compatibilidad con salas blancas, el soporte de validación, la entrega y el desempeño de calidad como una afirmación que necesita evidencia específica del proyecto.
La página de un producto o una cotización pueden mostrar un número de cavidad atractivo, pero el departamento de adquisiciones debe preguntar cómo se ajusta ese número al componente de la jeringa, la prensa, la resina, el plan de inspección y la ruta de validación del comprador. Mantenga el conocimiento general sobre moldeo separado de la capacidad documentada del proveedor para el proyecto exacto.
Solicite una revisión del concepto de molde que muestre el diseño de la pieza, el concepto de canal, el concepto de enfriamiento, el enfoque de expulsión, la identificación de la cavidad y el acceso para mantenimiento.
Solicite el plan de prueba propuesto por el proveedor, los criterios de aceptación, el formato del informe de muestra y la estructura del informe dimensional.
Confirme qué documentos están incluidos: planos de diseño, certificado de acero si es necesario, lista de repuestos, límites de operación, guía de mantenimiento y registros de soporte de validación.
Compruebe si la manipulación, el embalaje y el transporte limpios de las muestras de prueba coinciden con las expectativas de control de contaminación de su fábrica.
Pregunte qué reclamaciones son experiencia estándar del proveedor y cuáles son entregables contractuales garantizados.
Conclusión: elija el mayor número de caries que pueda controlar
El mejor recuento de cavidades del molde de jeringa es el recuento más alto que pueda alcanzar el volumen y al mismo tiempo permanecer estable, inspeccionable, manipulado limpiamente y listo para la validación.
Para las fábricas de consumibles médicos, la decisión debe conectar los objetivos de volumen con la realidad del control de procesos. Un molde de alta cavidad puede ser adecuado cuando la celda de moldeo, la automatización, el plan de inspección, el sistema de documentación y el proceso de control de cambios pueden respaldarlo. Un conteo bajo o moderado puede ser el primer paso más seguro cuando el proceso aún necesita aprendizaje. Cree la solicitud de cotización en torno a la demanda, la interfaz de la máquina, los requisitos del dispositivo terminado, el manejo limpio, los registros de inspección y validación antes de pedirle a cualquier proveedor que proporcione un número de cavidad final.
Siguiente paso para su paquete de RFQ: prepare el volumen objetivo, los datos de la prensa, los dibujos de piezas, los requisitos de materiales, el plan de inspección, las expectativas de manejo limpio y los requisitos de documentación de validación antes de solicitar una recomendación de recuento de cavidades.
Preguntas frecuentes sobre las cavidades del molde de inyección de jeringas
La mayoría de las preguntas de los compradores se reducen a si el número de cavidades elegido se puede controlar, inspeccionar, documentar y escalar sin crear riesgos de producción ocultos.
¿Siempre es mejor tener más cavidades en el molde de inyección de jeringas?
No. Más cavidades pueden aumentar el potencial de producción, pero también añaden trabajo de control, inspección, equilibrio, mantenimiento y documentación a nivel de cavidad. La mejor opción es el recuento más alto que pueda controlar su sistema de producción.
¿Cómo debemos estimar el número de cavidades necesario para el volumen?
Utilice la demanda, las horas de funcionamiento, el tiempo de actividad esperado, los supuestos de ciclo de las pruebas, los supuestos de desperdicio y el tiempo de máquina disponible. Evite bloquear el recuento de cavidades únicamente por la demanda porque la inspección y manipulación posteriores pueden convertirse en un cuello de botella.
¿Puede la inspección final reemplazar la validación del proceso?
No para procesos cuyos resultados no puedan verificarse completamente después; 21 CFR § 820.75 describe la necesidad de validación con un alto grado de seguridad, documentación, seguimiento, control y revisión para la revalidación cuando corresponda después de cambios o desviaciones.
¿Qué estándar de jeringa deberíamos incluir en la solicitud de cotización?
Indique el tipo de jeringa terminada, el mercado, los requisitos del cliente y el estándar o reglamento actual que ha adoptado su equipo de calidad. Pídale al proveedor que diseñe en torno a esos documentos actuales en lugar de depender de una descripción genérica de la jeringa.
¿El deslizamiento luer o el bloqueo luer afectan la selección del recuento de cavidades?
Puede afectar la geometría moldeada, las comprobaciones dimensionales, el ajuste del ensamblaje y la carga de trabajo de inspección. La interfaz luer debe definirse antes de que el proveedor recomiende un recuento final de cavidades.
¿Qué debemos preguntarnos antes de aprobar un molde de alta cavidad?
Pregunte cómo respaldará el proveedor la identificación de cavidades, la documentación de ensayos, el muestreo, el monitoreo de procesos y los registros de validación; Los equipos de dispositivos médicos también pueden consultar la lista IMDRF de la guía de validación de procesos del sistema de calidad del GHTF para conocer el contexto del documento relevante.
¿Cómo comparamos dos proveedores que ofrecen diferentes recuentos de cavidades?
Compare el concepto de producción completo, no sólo el número de cavidades. Revise el ajuste de la máquina, la automatización, el método de inspección, el manejo limpio, la documentación, el mantenimiento, el control de cambios y lo que cada proveedor se compromete a entregar por escrito.